焊锡丝作为焊接过程中不可或缺的材料,其熔点直接影响到焊接的质量和可靠性。焊锡丝的熔点通常在183°C到361°C之间,根据不同的焊锡合金组成,其熔点会有所不同。了解焊锡丝的熔点,是确保焊接工艺顺利进行的重要前提。
63/37焊锡(锡铅合金)熔点:183°C特点:这种焊锡丝最为常见,适用于大多数电子元器件的焊接。40/60焊锡(锡铅合金)熔点:217°C特点:较高的熔点,适合高温环境下的焊接工作。无铅焊锡(如Sn96.5/Ag3/Cu0.5)熔点:217°C到227°C特点:符合环保要求,熔点高于传统锡铅焊锡,需要更高的焊接温度。
其他特殊合金熔点:根据具体合金成分而定特点:适应特殊的工业需求,如航空、医疗等领域。
选择合适的焊锡丝,是保证焊接质量的重要一环。在选择焊锡丝时,需考虑以下几个因素:
工作环境温度:不同环境温度对焊锡丝的要求不同,高温环境下需要选择熔点较高的焊锡丝。焊接频率:高频焊接需要更灵活的焊锡丝,而低频焊接可以选择传统的焊锡丝。应用领域:不同领域有不同的焊接要求,例如,医疗设备需要高纯度的焊锡丝。
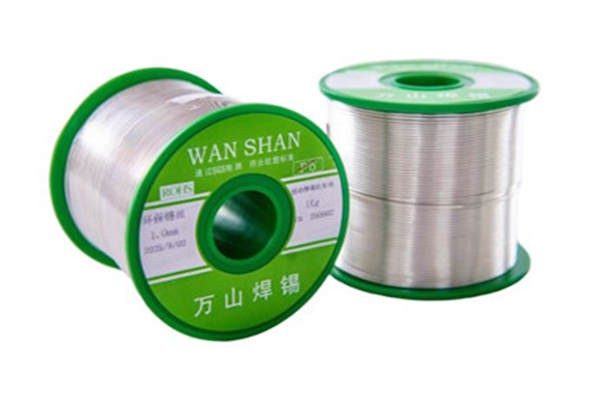
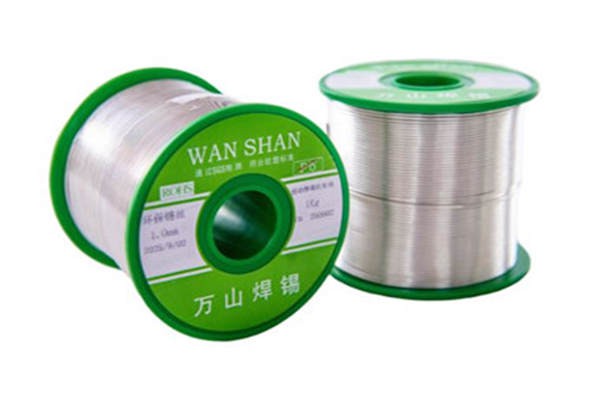
高纯度:万山焊锡产品具有高纯度,减少了杂质对焊接质量的影响。稳定性:万山焊锡的熔点稳定,确保了焊接过程中的一致性和可靠性。耐腐蚀性:万山焊锡具有良好的耐腐蚀性能,延长了焊接产品的使用寿命。
焊接温度是影响焊接质量的重要因素之一。根据焊锡丝的熔点,选择合适的焊接温度可以确保焊接过程的顺利进行,避免焊锡丝过早或过晚熔化,从而保证焊接的精准性和可靠性。
63/37焊锡最佳焊接温度:350°C到375°C温度范围:325°C到400°C注意事项:温度过高会导致焊锡过热,形成不良焊接,过低则可能导致焊锡不完全熔化。40/60焊锡最佳焊接温度:375°C到400°C温度范围:350°C到425°C注意事项:需要更高的温度来达到熔点,需注意控制温度以避免焊锡过热。
无铅焊锡最佳焊接温度:245°C到285°C温度范围:225°C到300°C注意事项:无铅焊锡熔点较高,需要更高的温度,但不宜过高,以免影响焊接质量。
使用热风焊接仪:热风焊接仪可以精确控制焊接温度,减少焊锡丝的热应力。焊接时间控制:焊接时间过长会导致焊锡过热,过短则不能完全熔化焊锡丝,合理的焊接时间对保证焊接质量至关重要。焊接环境:控制焊接环境的温度和湿度,避免环境因素对焊接过程的影响。
最佳焊接温度:350°C到375°C应用场景:广泛应用于电子元器件的焊接,如PCB板、IC芯片等。温度控制:建议使用热风焊接仪,确保温度稳定在350°C到375°C之间,以避免焊锡过热或不完全熔化。
最佳焊接温度:375°C到400°C应用场景:适用于高温环境下的焊接,如航空、汽车等领域。温度控制:需要更高的温度来达到熔点,建议使用高温焊接仪,确保温度在375°C到400°C之间。
最佳焊接温度:245°C到285°C应用场景:环保要求较高的电子设备,如医疗设备、消费电子产品等。温度控制:无铅焊锡熔点较高,需要更高的温度,但不宜过高,以免影响焊接质量,建议使用精密焊接仪控制在245°C到285°C之间。
热均衡:在焊接前,确保焊接设备和焊锡丝达到热均衡,避免温差导致的焊接问题。焊接速度:焊接速度过快或过慢都会影响焊接质量,合理的焊接速度能够确保焊锡丝在熔点附近保持一段时间,达到最佳焊接效果。焊接环境:控制焊接环境的温度和湿度,避免环境因素对焊接过程的影响。
例如,过高的湿度会导致焊锡表面生锈,影响焊接质量。
焊锡溅落:可能由于焊接温度过高或焊接时间过长引起,建议调整焊接温度和时间,确保焊锡丝在熔点附近保持适当的时间。焊接不良:可能由于焊接温度不足或焊锡丝不完全熔化引起,建议调整焊接温度,确保焊锡丝完全熔化。焊锡过热:可能由于焊接温度过高或焊接时间过长引起,建议调整焊接温度和时间,避免焊锡过热导致焊接不良。
焊锡丝的熔点和最佳焊接温度,是保证高质量焊接的关键因素。万山焊锡作为行业内的优质品牌,提供了多种高品质的焊锡丝,以满足不同应用场景的需求。通过正确选择焊锡丝和控制焊接温度,可以确保焊接工艺的精准性和可靠性,提升产品的质量和耐用性。希望本文能为您在焊接工作中提供有价值的参考,助您在实际应用中取得更好的效果。
2026-09-07
2026-09-02
2026-08-19
2026-08-19